Caractéristiques du produit
1. Améliorer l’efficacité de l’évaporation :
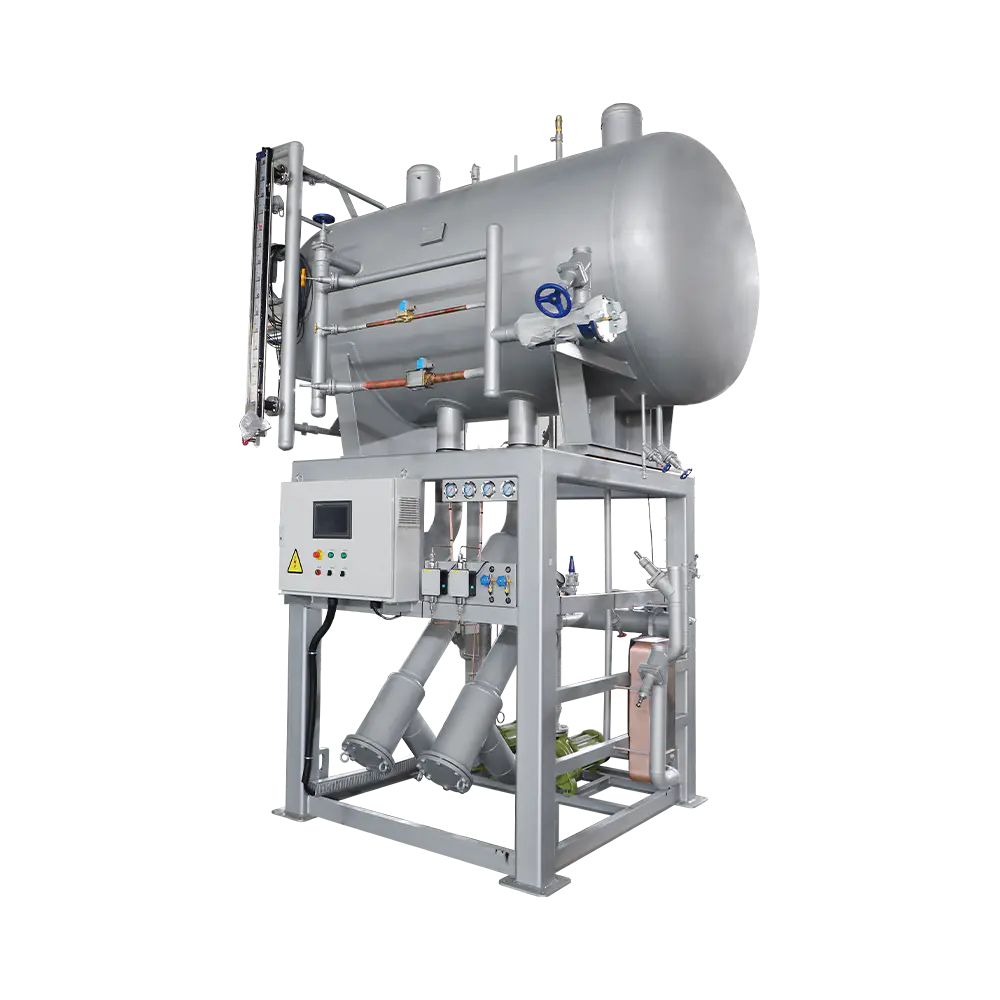
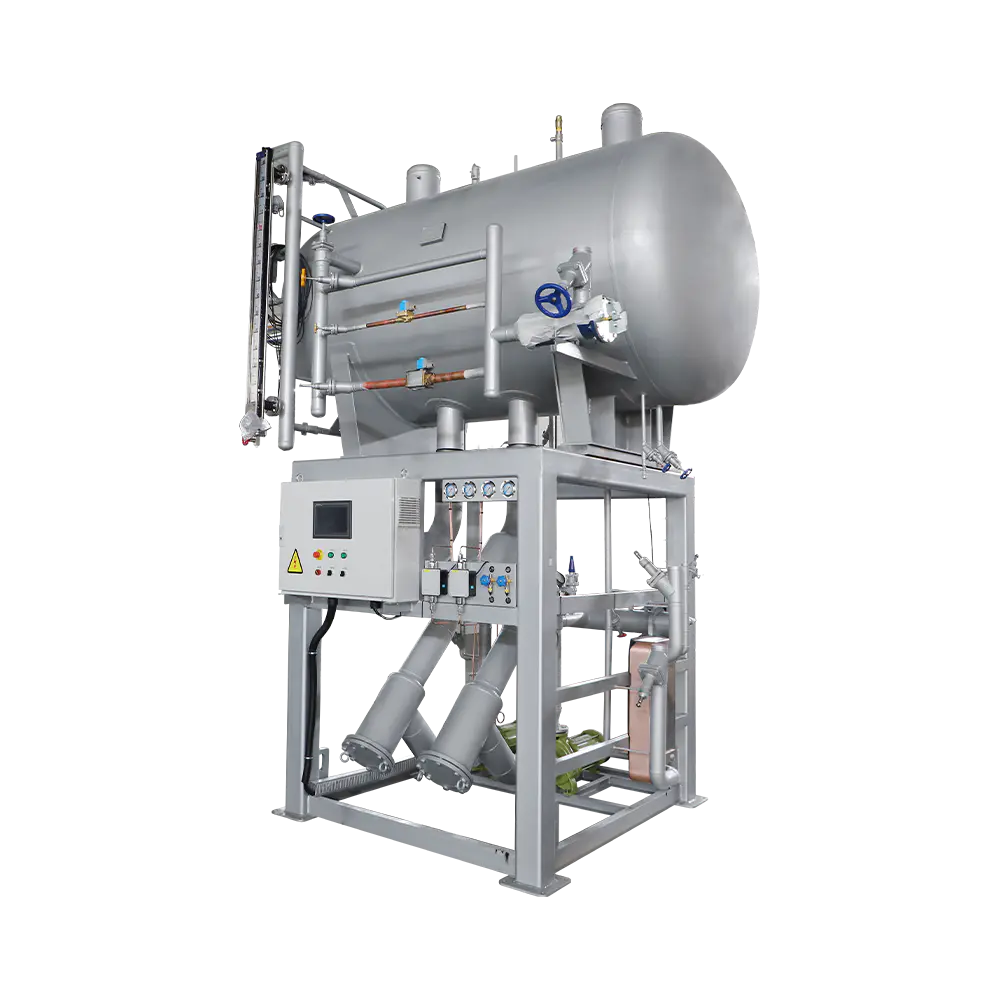
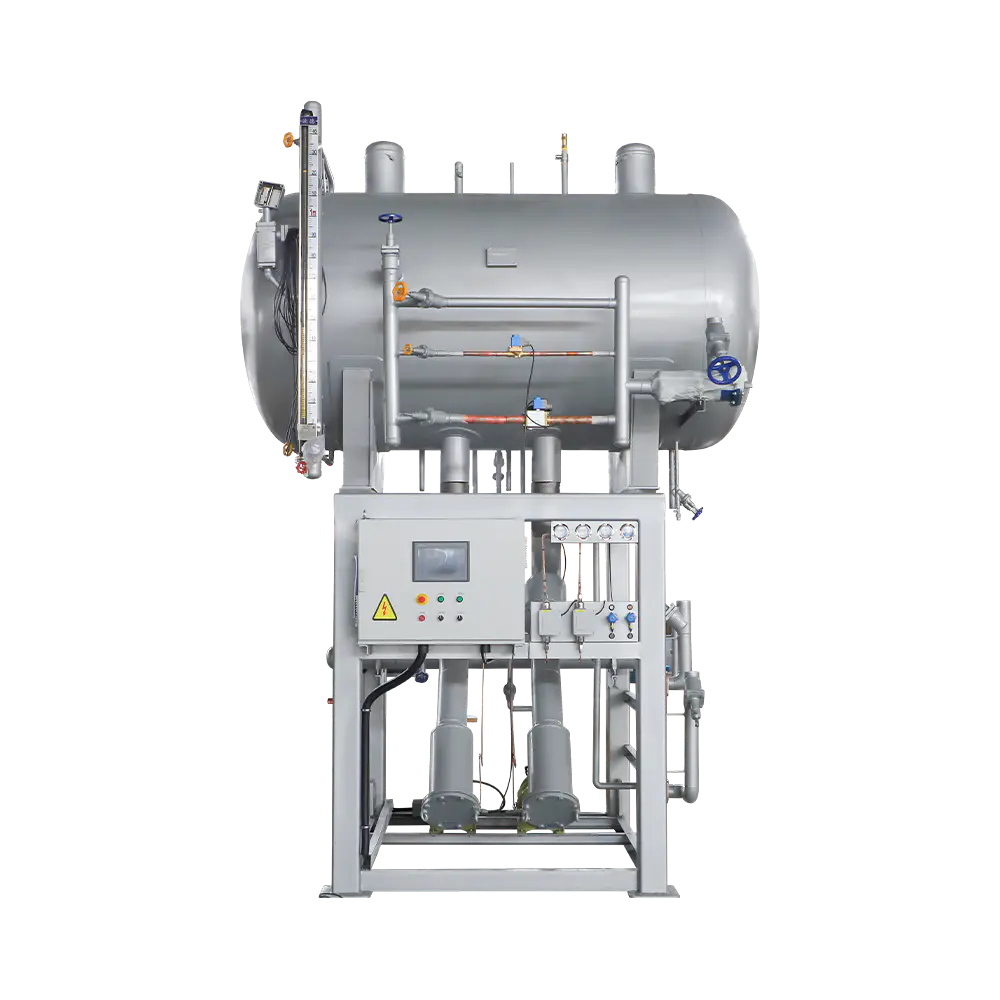
La méthode d’alimentation en liquide forcée par pompe est adoptée. Par rapport à l'alimentation en liquide par gravité traditionnelle, le réfrigérant peut circuler dans l'évaporateur à un débit plus élevé, rincer efficacement la paroi du tube de l'évaporateur, réduire l'adhérence et le dépôt d'huile sur la paroi du tube et réduire la résistance thermique pendant le processus d'échange thermique. Cette conception améliore considérablement l'efficacité de l'échange thermique de l'évaporateur, augmentant ainsi la capacité de réfrigération de l'ensemble du système de réfrigération, raccourcissant le temps de refroidissement et améliorant la stabilité de l'effet de réfrigération.
2. Adaptez-vous aux conditions de travail complexes :
Avec de fortes performances énergétiques et une conception de pipeline optimisée, il peut facilement relever les défis du transport longue distance et de l'approvisionnement en liquide dans les entrepôts frigorifiques avec de grandes différences de hauteur. Même dans des scénarios complexes où l'entrepôt frigorifique est dispersé et où la différence de hauteur du sol est importante, le réfrigérant peut circuler de manière uniforme et stable entre les évaporateurs, garantissant ainsi que chaque zone peut obtenir un approvisionnement suffisant en réfrigérant et maintenir une température de réfrigération stable sans être limitée par la disposition spatiale.
3. Contrôle du niveau de liquide :
Grâce à une technologie de contrôle du niveau de liquide de haute précision, des capteurs sensibles surveillent les changements du niveau de réfrigérant dans le réservoir de stockage de liquide en temps réel et renvoient les données au système de contrôle. Le système de contrôle ajustera automatiquement l'admission de liquide en fonction des paramètres de niveau de liquide prédéfinis pour maintenir le niveau de liquide dans le réservoir de stockage de liquide dans la plage optimale. Cela évite non seulement le débordement de réfrigérant provoqué par un niveau de liquide trop élevé ou le ralenti du corps de la pompe provoqué par un niveau de liquide trop bas, mais garantit également la continuité et la stabilité de l'alimentation en liquide, fournissant ainsi une base fiable pour le fonctionnement normal du système.
4. Garantie de retour d’huile :
équipé d'une structure de retour d'huile professionnelle et d'une logique de contrôle, il peut séparer efficacement l'huile lubrifiante mélangée au réfrigérant dans le système de réfrigération et guider l'huile lubrifiante pour qu'elle revienne en douceur vers le compresseur. Cette technologie garantit que les composants clés tels que le compresseur sont toujours entièrement et uniformément lubrifiés, réduit l'usure mécanique, réduit l'apparition de pannes, prolonge la durée de vie de l'équipement et évite l'efficacité de fonctionnement et la sécurité du compresseur en raison d'une huile lubrifiante insuffisante.
5. Protection de sécurité :
Il intègre plusieurs dispositifs de sécurité tels que la protection de séquence de phases, la protection de niveau de liquide haut et bas, la protection de différence de pression de la pompe, la protection de coupure de liquide et la protection contre les surintensités. La protection de l'ordre des phases peut empêcher le corps de la pompe de s'inverser en raison d'un ordre incorrect des phases d'alimentation ; la protection contre les niveaux de liquide élevés et bas peut déclencher une alarme en temps opportun et prendre des mesures lorsque le niveau de liquide dans le réservoir de stockage est anormal ; la protection contre la différence de pression de la pompe surveille la différence de pression d'entrée et de sortie du corps de la pompe pour assurer le fonctionnement normal du corps de la pompe ; la protection contre la coupure de liquide peut éviter d'endommager le corps de la pompe lorsqu'elle fonctionne sans liquide ; la protection contre les surintensités empêche le moteur de brûler en raison d'un courant excessif. Ces fonctions de protection surveillent l'état de fonctionnement de l'unité dans toutes les directions, réagissent rapidement lorsque des conditions anormales se produisent, garantissent le fonctionnement sûr et fiable de l'unité et réduisent le risque de dommages à l'équipement et d'interruption de production.



 02 Nov,2026